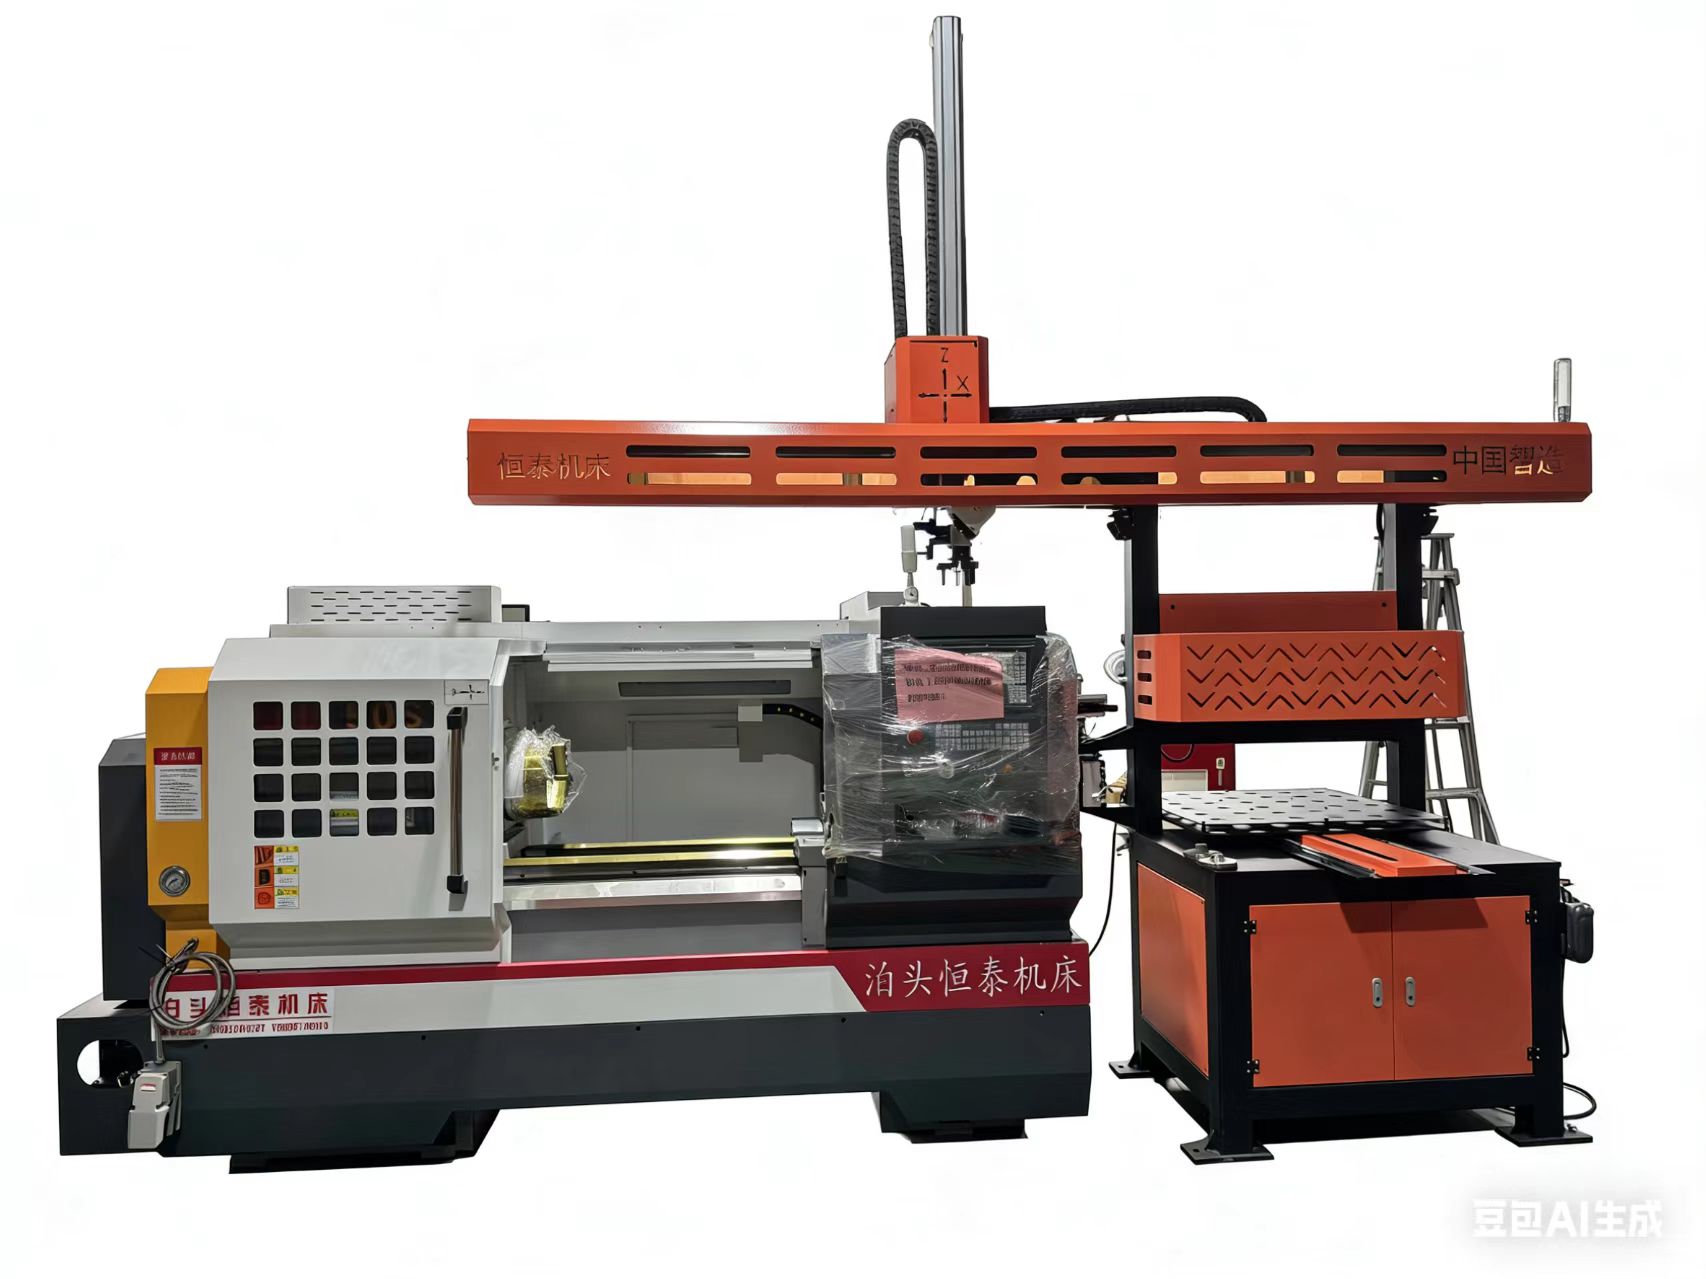
刀塔数控车床属于数控车床的细分机型,核心特征是配备多工位电动刀塔,区别于普通排刀式数控车床,依靠刀塔旋转机构实现刀具自动切换,一台设备上可以同时安装多把不同功能刀具,在一次工件装夹完成之后,自动调用不同刀具依次完成外圆、内孔、端面、切槽、螺纹等多道车削工序,减少加工过程中人工换刀、二次装夹的操作步骤,适合结构复杂、工序较多的回转体零件加工,广泛用于汽配零部件、液压配件、精密五金、管件接头、轴承配件等产品生产。
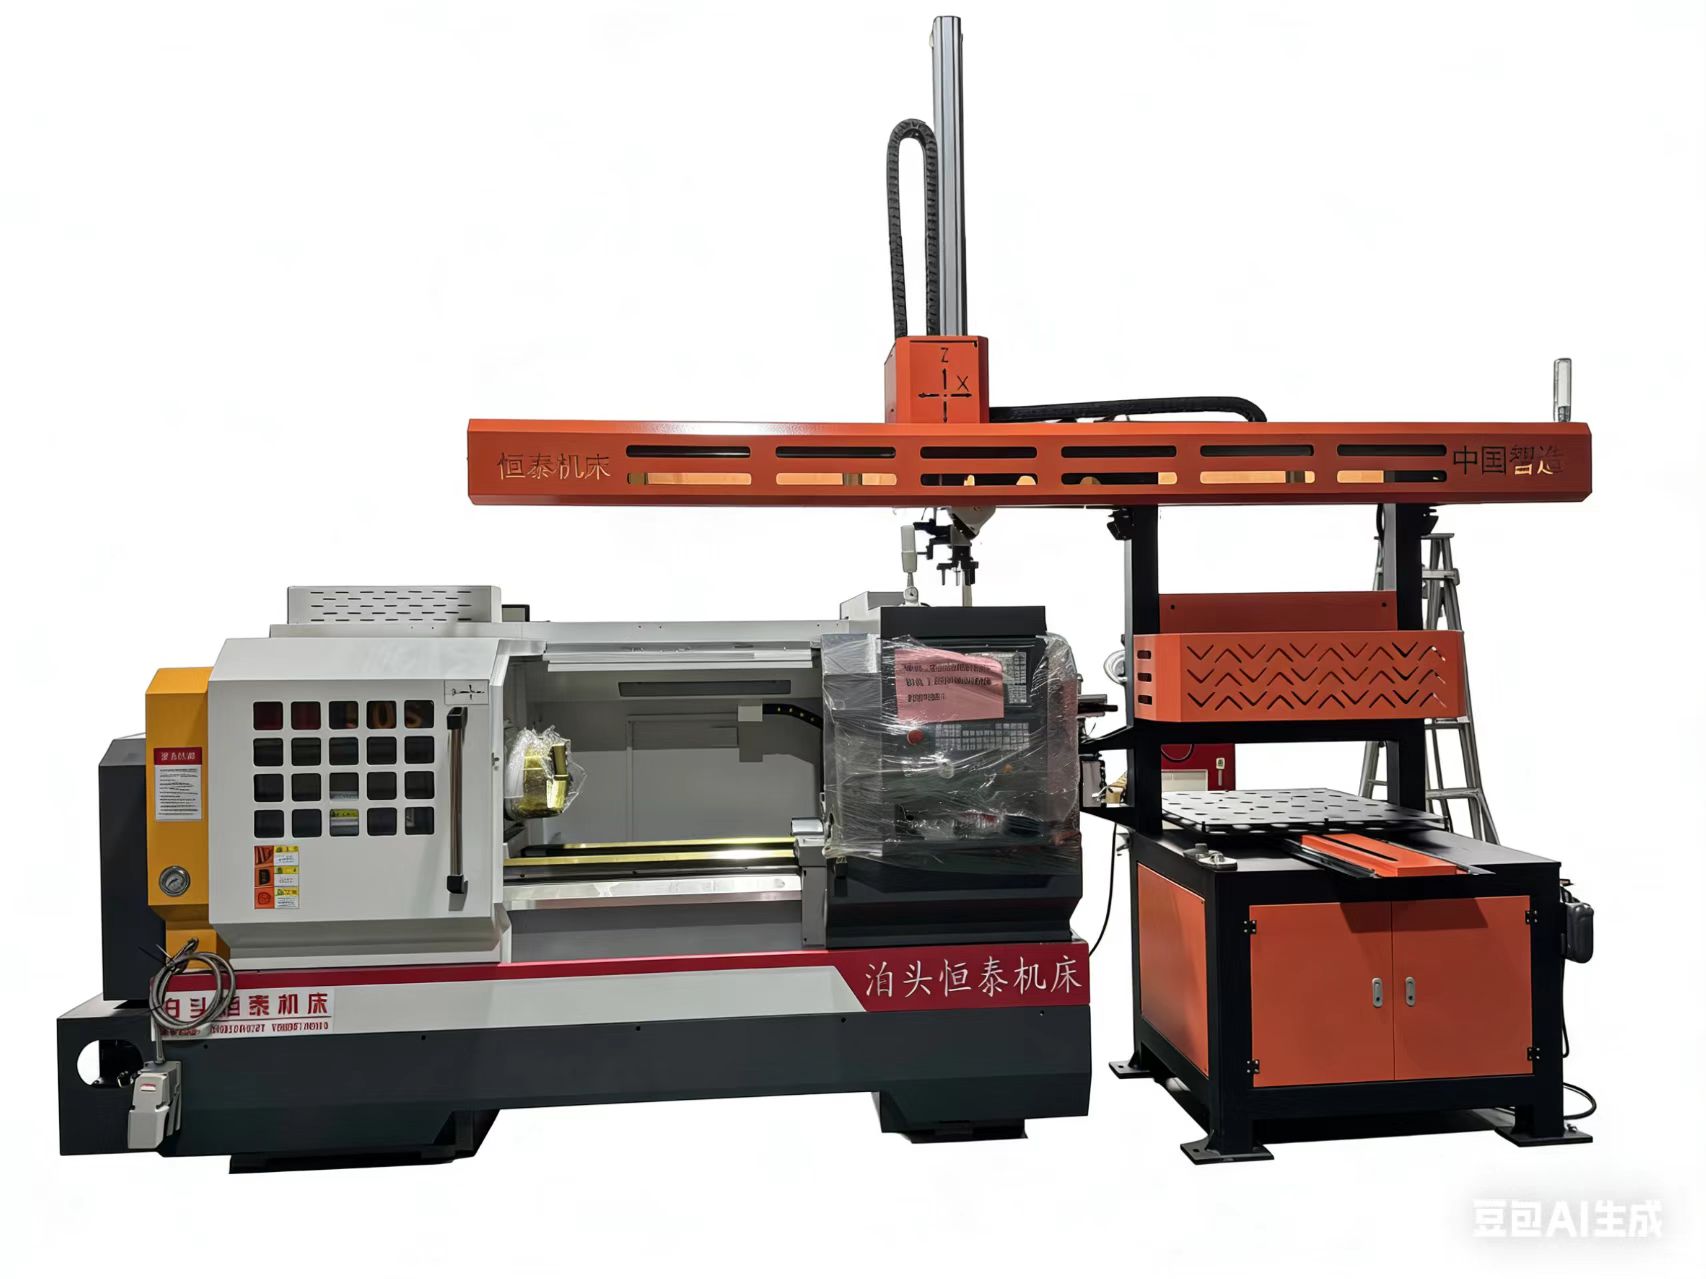
刀塔数控车床整体机械结构由床身、主轴单元、X/Z 轴进给系统、刀塔总成、尾座、数控控制系统、冷却润滑系统、排屑机构、液压气动组件构成。床身多采用斜床身铸铁结构,铸件经过时效处理消除内部残余应力,提升机床整体刚性。斜床身布局优势明显,加工产生的金属切屑依靠自重快速滑落,不容易堆积在导轨、刀塔区域,降低切屑划伤导轨、影响运动精度的风险,也方便操作人员观察内部加工状态,上下料操作空间充足。斜床身结构抗振性能良好,在持续切削工况下,抑制振动能力优于部分平床身设备,有利于提升工件表面加工质量。
主轴单元一般布置在床身头部,可选配变频主轴或者伺服主轴。伺服主轴转速调节范围宽,低速扭矩充足,在重切削工况下转速波动小;高转速运行平稳,适配有色金属精加工。主轴配套液压卡盘,依靠液压动力夹紧工件,夹持力稳定可控,相比手动卡盘,工件装夹效率更高,夹持一致性更好,适合长时间连续批量生产。针对长轴类工件加工需求,可配置液压尾座,尾座套筒依靠液压驱动顶紧工件,提升长工件加工刚性,降低加工震颤,保障长轴工件尺寸精度与表面质量。
进给传动系统包含 X 轴、Z 轴伺服电机、精密滚珠丝杠、直线滚动导轨。伺服电机接收数控系统指令,驱动丝杠带动滑台完成轴向与径向进给运动,导轨摩擦阻力小,运动响应灵敏,定位精度稳定。丝杠、导轨作为核心运动部件,出厂前经过精密装配调试,运行过程中依靠自动润滑系统持续供油,减少部件磨损,延长使用寿命。设备内置位置反馈元件,实时向数控系统反馈滑台位置,及时修正位置偏差。
刀塔是该机型最核心部件,刀塔工位数量常见为 6 工位、8 工位、10 工位、12 工位等规格,刀盘上可以同时安装外圆车刀、内孔镗刀、切槽刀、螺纹刀等多种刀具。当加工工序需要切换刀具时,数控系统发出指令,刀塔电机带动刀盘旋转,快速将目标刀具旋转至加工位置,自动完成换刀动作。整个换刀过程无需人工参与,换刀动作耗时短,减少工序之间等待时间。多刀位集成的特点,可以在一次装夹下完成多道不同加工工序,避免多次拆装工件带来的定位误差,复杂零件尺寸控制更容易。部分刀塔机型可选配动力刀塔,动力刀塔支持刀具自身旋转,除常规车削之外,还可以完成铣削、钻孔等加工,拓展设备加工能力。
数控系统支持标准 G 代码编程,支持刀具补偿、子程序、循环加工等功能。操作人员可以编写加工程序,设定每一把刀具对应的加工轨迹与切削参数,系统自动调度刀塔换刀、主轴启停、坐标轴进给动作。设备配套冷却系统,切削液持续喷射至切削区域,降低切削温度,减少刀具磨损;链式或者刮板排屑器及时收集切屑,适合长时间不间断批量生产。液压系统为卡盘、尾座、刀塔提供动力,液压组件配备压力调节装置,可根据工件材质、尺寸调整夹持压力。
刀塔数控车床在加工场景中,优势集中在复杂零件批量生产。第一,一次装夹多工序成型。工件只需要一次装夹定位,依靠刀塔自动切换各类刀具,依次完成外圆、内孔、端面、沟槽、螺纹加工,消除多次装夹造成的定位偏差,提升零件形位精度。第二,自动化程度更高,生产节拍稳定。自动换刀减少人工介入,批量生产时,单件加工耗时波动小,方便工厂安排生产计划。第三,换刀便捷,刀具储备充足。多工位刀塔可以预装多把刀具,加工不同特征时快速切换,减少频繁拆装刀具的时间消耗。
设备选型需要根据工件最大加工直径、工件长度确定机床规格;按照零件加工工序数量,选择对应刀塔工位数量;如果工件需要车铣复合加工,可考虑动力刀塔版本。同时评估工件材料,加工钢材、铸件重切削场景优先考量机床刚性、主轴扭矩;加工小件有色金属,可关注主轴最高转速。使用刀塔数控车床需要遵守安全操作规范,设备运行期间防护门保持关闭,刀塔旋转区域禁止人员靠近。日常维护工作包含定期检查液压油液位、清理刀塔内部残留切屑、检查刀塔定位精度、润滑导轨丝杠,定期校验机床几何精度。刀塔结构部件精密,切屑、油污堆积会影响刀盘定位,需要定期清理维护,防止刀塔定位不准引发尺寸不良。
刀塔数控车床适合工序较多、批量稳定的回转零件加工场景,相比普通排刀数控车床,设备采购成本更高,更适合加工复杂零件、大批量生产的加工企业。合理搭配工装夹具、优化数控程序,能够充分发挥刀塔自动换刀的优势,提升复杂回转零件加工效率,稳定控制工件加工精度,是精密回转零部件自动化加工的主流装备之一。
 #275
 #278
 #282
 #284